Vous avez déjà plié un trombone d’avant en arrière, par ennui, pendant un appel un peu long. Au bout de quelques allers-retours, le fil devient raide, chauffe sous les doigts, puis cède d’un coup, sans prévenir. Pourquoi un métal résiste-t-il de plus en plus avant de lâcher ? Parce que le métal se durcit à mesure qu’on le déforme, et ce petit miracle a un nom : l’écrouissage. Nous allons voir ce qu’il cache, et pourquoi il pèse autant dans l’industrie.
L’écrouissage : un métal qui durcit parce qu’on le déforme
L’écrouissage désigne le durcissement d’un métal ductile sous l’effet d’une déformation plastique, c’est-à-dire permanente. Le gain est net : la limite d’élasticité et la dureté augmentent. Le prix à payer l’est tout autant, puisque le matériau devient plus fragile et perd en ductilité.
Une distinction aide à y voir clair. Tant que la contrainte reste sous la limite d’élasticité, la déformation est élastique : le métal reprend sa forme, comme un ressort. Au-delà, la déformation est plastique et il garde une trace. Le mot « écrouissage » désigne à la fois le phénomène et l’état du métal après cette déformation. Les anglophones parlent de work hardening ou de strain hardening, deux termes utiles si vous voulez creuser dans la littérature internationale.
Reste à comprendre ce qui se passe à l’intérieur du métal, là où tout se joue.
Ce qui se passe vraiment à l’intérieur du cristal
Un métal est un empilement ordonné d’atomes, mais cet ordre n’est jamais parfait. Il contient des défauts linéaires, les dislocations. La déformation plastique ne fait pas glisser des plans d’atomes entiers d’un bloc, ce qui demanderait une énergie colossale. Elle passe par le déplacement de ces dislocations, un peu comme on déplace un grand tapis en y faisant un pli qu’on pousse d’un bout à l’autre.
Voici le piège. En se déformant, le métal fabrique de nouvelles dislocations, selon le mécanisme de Frank et Read. Plus il y en a, plus elles se gênent, et plus il devient difficile de les faire bouger. Le paradoxe est séduisant : le métal se renforce en s’abîmant. Plus on le malmène, plus il résiste, jusqu’au point de rupture.
Pourquoi les dislocations se bloquent-elles entre elles ?
Quand les dislocations deviennent nombreuses, elles se retrouvent dans un couloir de plus en plus encombré. Trois situations expliquent le blocage :
- Dans un même plan de glissement, les dislocations s’attirent ou se repoussent, ce qui freine leur progression.
- Dans des plans orthogonaux, elles s’épinglent mutuellement, selon le phénomène des « arbres de la forêt ».
- Aux joints de grains, elles s’accumulent et se retrouvent coincées contre la frontière.
Ce blocage collectif est précisément ce que nous mesurons ensuite comme une hausse de dureté.
Le lien avec la taille des grains
Les articles de vulgarisation l’oublient souvent : un métal est composé de petits cristaux, les grains, séparés par des joints. Pour passer d’un grain à l’autre, une dislocation doit changer de plan de glissement, ce qui demande un surcroît de contrainte. Plus les grains sont fins, plus les joints sont nombreux, et plus le métal résiste. La loi de Hall et Petch traduit cela : la contrainte d’écoulement augmente quand la taille de grain diminue. C’est ce qui explique l’écart de comportement entre un métal à grains fins et un autre à gros grains.
Cette théorie se vérifie très concrètement sur une machine d’essai.
Ce que la courbe de traction révèle
L’essai de traction met l’écrouissage en évidence en trois temps. D’abord, on étire l’éprouvette au-delà de sa limite d’élasticité, sans aller jusqu’à la striction. Ensuite, on relâche l’effort : elle se rétracte de façon élastique, en suivant une droite, mais garde un allongement permanent. Enfin, on la retire : il faut remonter jusqu’à la contrainte atteinte à la fin de la première étape pour provoquer une nouvelle déformation irréversible. La limite d’élasticité a donc grimpé.
Pour chiffrer cette capacité à durcir, on utilise le coefficient d’écrouissage, noté n, souvent décrit par la loi d’Hollomon. Il se situe typiquement entre 0,1 et 0,5 : plus il est élevé, plus le métal sait durcir en se déformant. La striction, ce rétrécissement local qui précède la rupture, apparaît quand ce durcissement ne compense plus la perte de section de l’éprouvette. Un schéma de la courbe, avec zone élastique, zone plastique et décharge, rendrait ici l’explication immédiate.
Ce que l’écrouissage change dans les propriétés du métal
Tout est affaire de compromis : on gagne en résistance, on perd en souplesse. Le tableau suivant résume les effets sur les grandeurs qui comptent.
| Propriété | Effet de l’écrouissage | Conséquence concrète |
|---|---|---|
| Limite d’élasticité | Augmente | La pièce résiste à des efforts plus forts avant de se déformer durablement |
| Dureté | Augmente | Meilleure tenue aux chocs superficiels et à l’usure |
| Résistance à la traction | Augmente en général | Dépend de l’alliage : forte pour les aciers alliés, variable pour les aciers peu alliés |
| Ductilité et allongement | Diminuent | Le métal supporte moins de déformation avant de se rompre |
| Aptitude à une déformation ultérieure | Diminue | Mise en forme plus difficile, risque de fissuration |
Ce gain n’a rien d’infini. À force de déformer, la ductilité s’épuise et le métal finit par casser, comme votre trombone. Les aciers inoxydables, eux, s’écrouissent beaucoup : leur nouvelle limite d’élasticité peut dépasser le double de la valeur initiale.
Exemples du quotidien et de l’industrie
L’écrouissage n’a rien d’abstrait, on le croise chez le plombier comme dans les usines de laminage. Voici quelques cas bien concrets :
- Le tube de cuivre pour la plomberie existe en version écrouie, vendue en barres droites et difficile à cintrer, et en version recuite, vendue en couronnes faciles à dérouler. La première doit sa dureté à l’étirage.
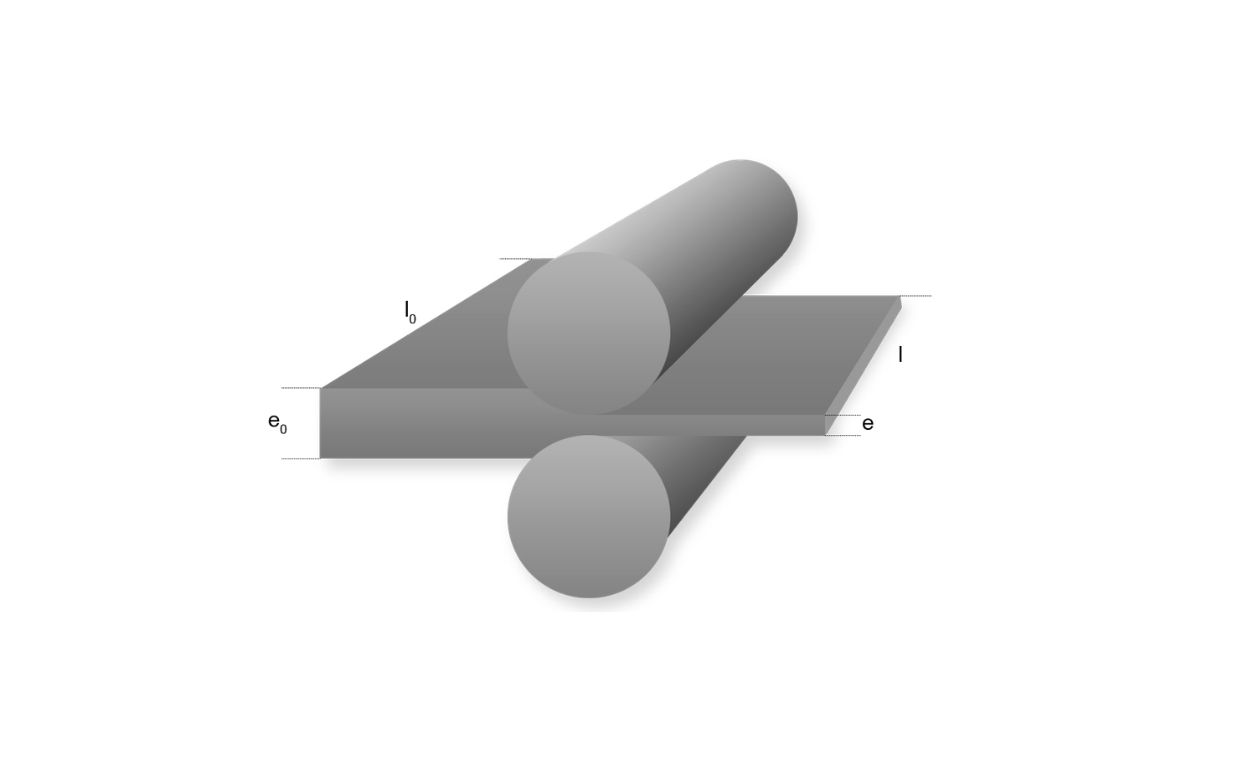
- Le skin-pass sur les tôles d’aluminium consiste en une dernière passe de laminage très légère, qui rigidifie les pièces pour faciliter leur manutention sans distorsion.
- Le laminage, le tréfilage et le forgeage donnent des pièces plus résistantes que celles de fonderie, simplement coulées dans un moule.
- Le fil de fer qu’on plie puis qu’on tente de redresser garde une marque : l’endroit déformé s’est durci.
Je trouve l’histoire du fer forgé particulièrement savoureuse. Les forgerons martelaient le métal depuis des siècles et obtenaient des pièces plus dures, sans rien savoir des dislocations. Les chercheurs expliquent aujourd’hui que le martelage à chaud du fer en phase cubique à faces centrées crée de nombreuses dislocations, qui restent piégées lors de la trempe. Le geste précédait la théorie de plusieurs générations.
Comment faire revenir un métal écroui à l’état souple
La bonne nouvelle, c’est que l’écrouissage n’est pas une condamnation. La chaleur l’efface, grâce à la restauration puis à la recristallisation, deux phénomènes activés thermiquement lors d’un recuit. Le moteur de la transformation est l’énergie stockée dans les dislocations : sans écrouissage suffisant, il n’y a pas de recristallisation. Le plombier qui chauffe un tube de cuivre écroui au chalumeau pour le cintrer applique exactement ce principe.
La frontière entre travail à froid et travail à chaud tient à la température de recristallisation du métal. Sous ce seuil, les dislocations s’accumulent. Au-dessus, elles disparaissent presque aussitôt, et dans certains cas la restauration et la recristallisation surviennent même pendant la déformation, on parle alors de processus dynamiques. En emboutissage, on intercale parfois un recuit entre deux passes pour éviter la casse. On remet le compteur à zéro, certes, mais cela coûte du temps et de l’énergie.
Écrouissage, effet Bauschinger et idées reçues
Un détail surprend même certains techniciens : l’écrouissage peut aussi abaisser la limite d’élasticité. C’est l’effet Bauschinger. Si l’on déforme un métal dans un sens, puis dans le sens inverse, la limite d’élasticité diminue par rapport à un nouveau chargement dans le même sens. Les dislocations de vecteurs de Burgers opposés tendent à s’annuler, et des contraintes résiduelles locales favorisent la plasticité en contre-charge. Ce phénomène compte beaucoup pour comprendre la fatigue des pièces soumises à des efforts alternés.
Deux idées reçues méritent d’être corrigées. Écrouir ne fragilise pas systématiquement de la même façon : selon l’alliage, la résistance peut progresser ou reculer, et un métal très dur n’est pas toujours le meilleur choix, car une pièce trop fragile casse là où une pièce plus souple se déforme. Enfin, tous les métaux ne s’écrouissent pas pareillement : le phénomène suppose un métal ductile et dépend de sa structure cristalline. Déformer un métal, c’est toujours échanger un peu de sa souplesse contre un surplus de résistance.